PLC Standardization

Robot

Electrical Software

  • 设备出海,安全先行:从安全PLC到光栅门锁,汇川安全产品线全线就位,工程师选型一步到位
    2026-09-25 23:14:43
    设备出海,安全先行:从安全PLC到光栅门锁,汇川安全产品线全线就位,工程师选型一步到位

    TÜV功能安全证书达SIL3/PLe,附出口选用提示与真实应用场景

    视频来源于网络


    从汇川安全PLC的样册说起


    关于汇川安全PLC的产品介绍,我之前专门写过文章,剖析过它的参数和证书。这一次重新翻看样册,我注意到它的证书有更新——核对下来,证书是合格的。

    汇川EVO1000EF安全PLC:一篇来自工程师的解读【附文档下载】
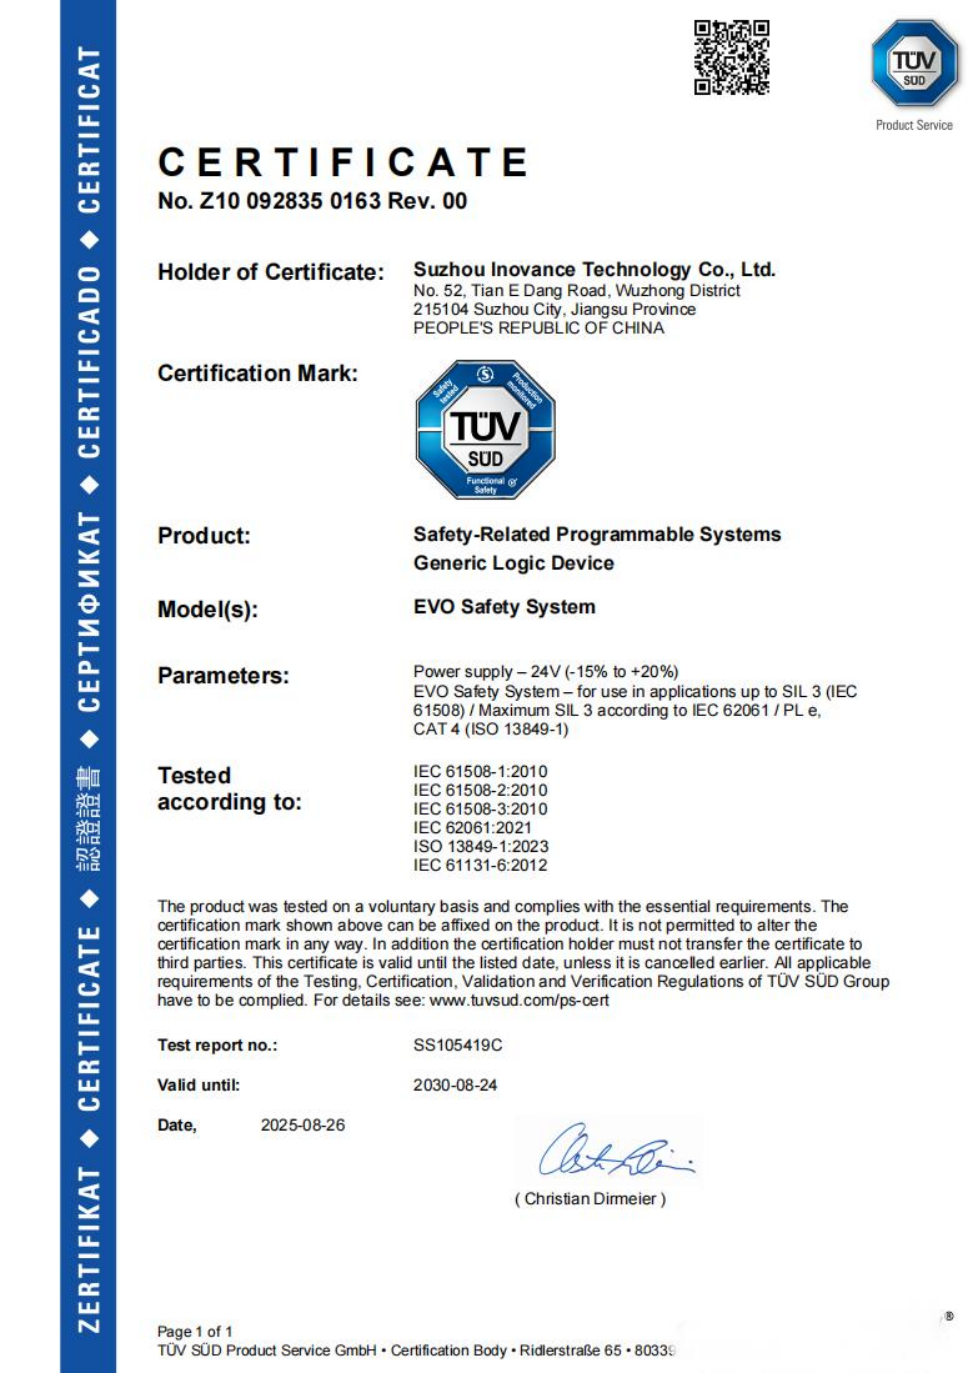

    该证书下载于汇川技术官网


    这份功能安全证书由 TÜV 颁发,认证依据为 IEC 61508、IEC 62061、ISO 13849-1 和 IEC 61131-6,最终可以达到 SIL3 和 PL e 的等级,这个水平是相当不错的。所以单从产品描述和安全声明来看,我看不出任何问题,可以放心使用,用于设备出口也是可以的。更多详细信息,可以参考我之前的那篇文章。


    根据汇川官方文档的描述,这款安全控制器已经在多个行业和场景落地,尤其是汽车行业。我们都知道,汽车行业是非常注重安全的行业——从前期的风险评估,到后期持续不断的现场检查、安全停机时间测试,都要求定期维护、定期更新,对安全的重视程度非常高。既然能在汽车行业用起来,说明汇川已经达到了一定的行业认可度和等级。
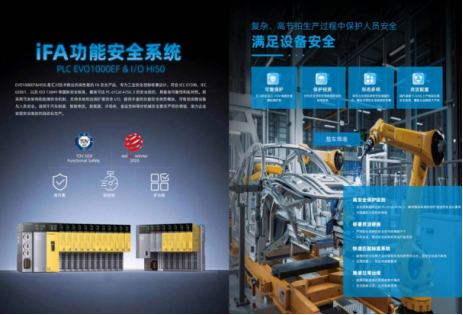
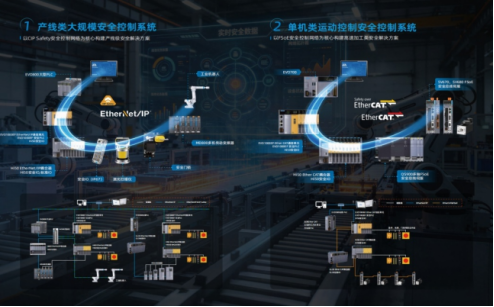
     

    当然,这款产品并不局限于汽车行业,包装、物流等其他行业同样可以应用。它本身有一个架构上的特点:不像西门子那样把标准控制器和安全控制器合二为一,汇川的安全控制器是独立的,需要与普通控制器通过通信连接。这种分离式架构反而带来一个好处——你可以做模块化的划分和设计,安全部分独立成体系。


    汇川安全产品全景


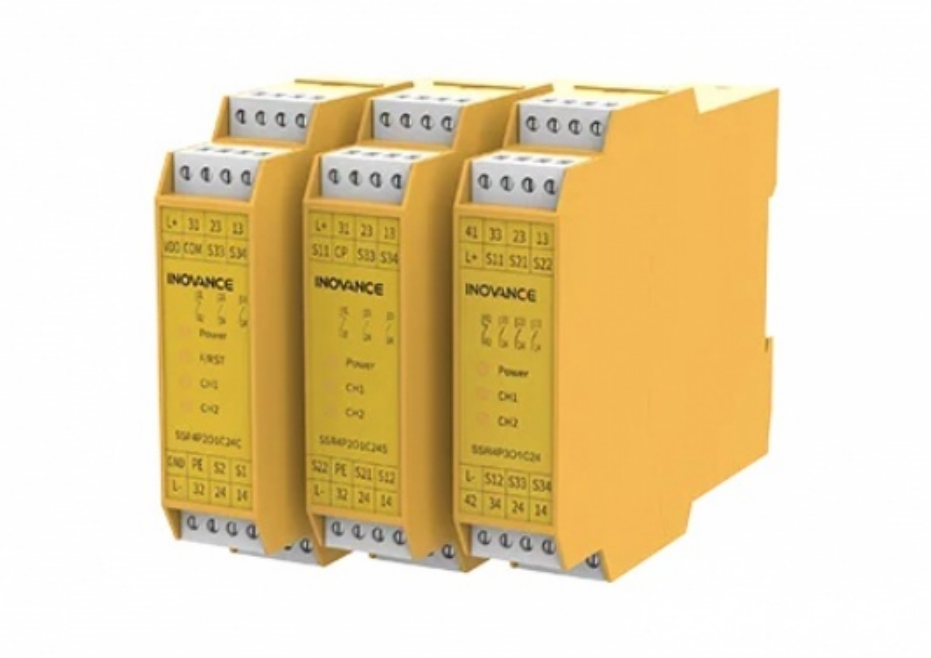
    看完安全PLC,再看看汇川在安全产品线上还有什么。除了安全PLC之外,安全门锁、安全继电器、安全开关、安全光栅,这些常用的安全产品汇川基本都有。
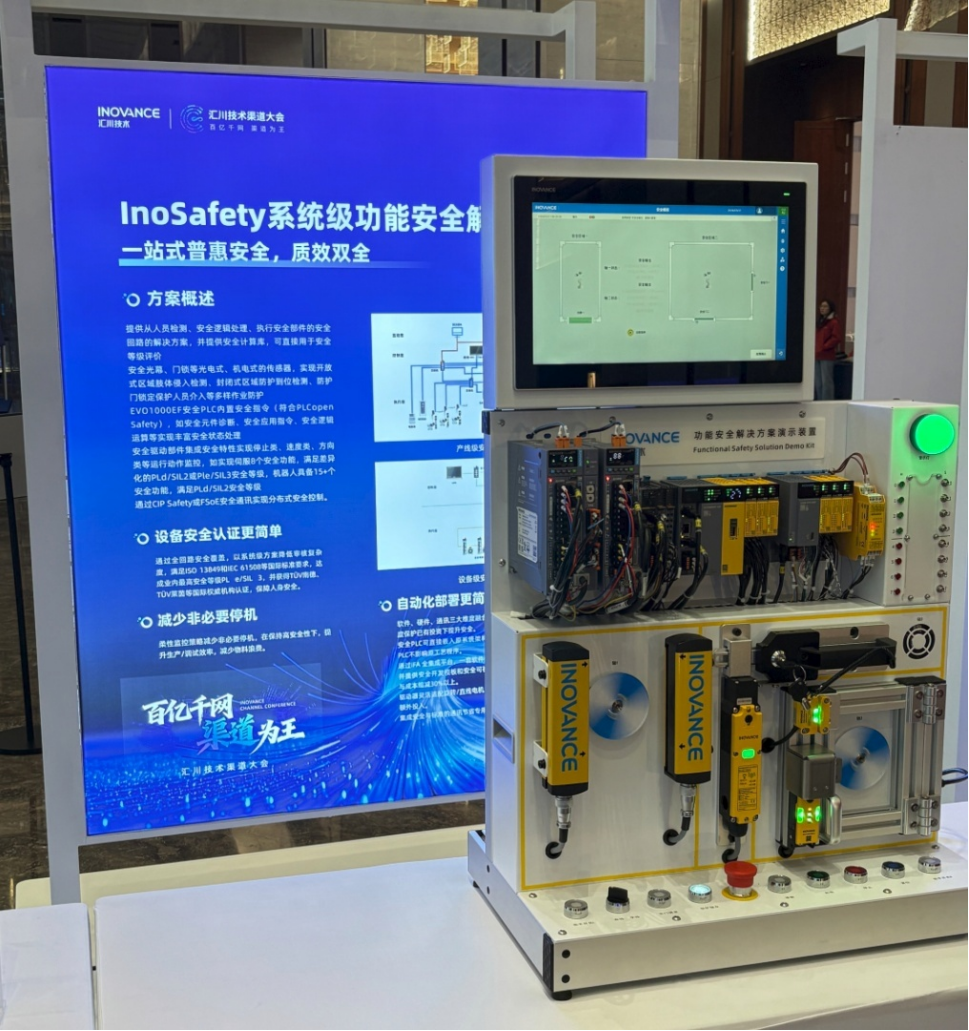

    该图片来源于网络

    接下来逐个看:每个产品的特性、能实现的等级,以及在什么行业、什么场景下该怎么用。先给一张核查总表,后面再展开细节。


    产品

    可达等级 / 证书现状

    典型场景

    出口选用提示

    安全PLC

    SIL3 / PL e,TÜV 功能安全证书

    汽车、包装、物流等整机安全控制

    证书齐全,可用

    安全继电器

    Cat.4 结构达 PL e / SIL3,NB 机构

    大负载输出、急停 SS1+STO

    证书齐全,可用

    安全光栅

    Type4 PL e,TÜV 功能安全证书

    人员频繁进入的开口、码垛上料口

    证书齐全,重点在安装设计

    安全门锁 / 安全开关

    锁定门锁证书 PLe

    围栏防护门

    证书OK,产品应用靠场景


    安全继电器:证书齐全,放心使用


    看安全继电器,最直接的办法就是查证书,确认它能满足的等级,这样工程师做设计时心里有底。汇川的安全继电器可以通过 Cat.4 的结构达到 PL e、SIL3 等级,颁发机构也是正规的 NB 公告机构。
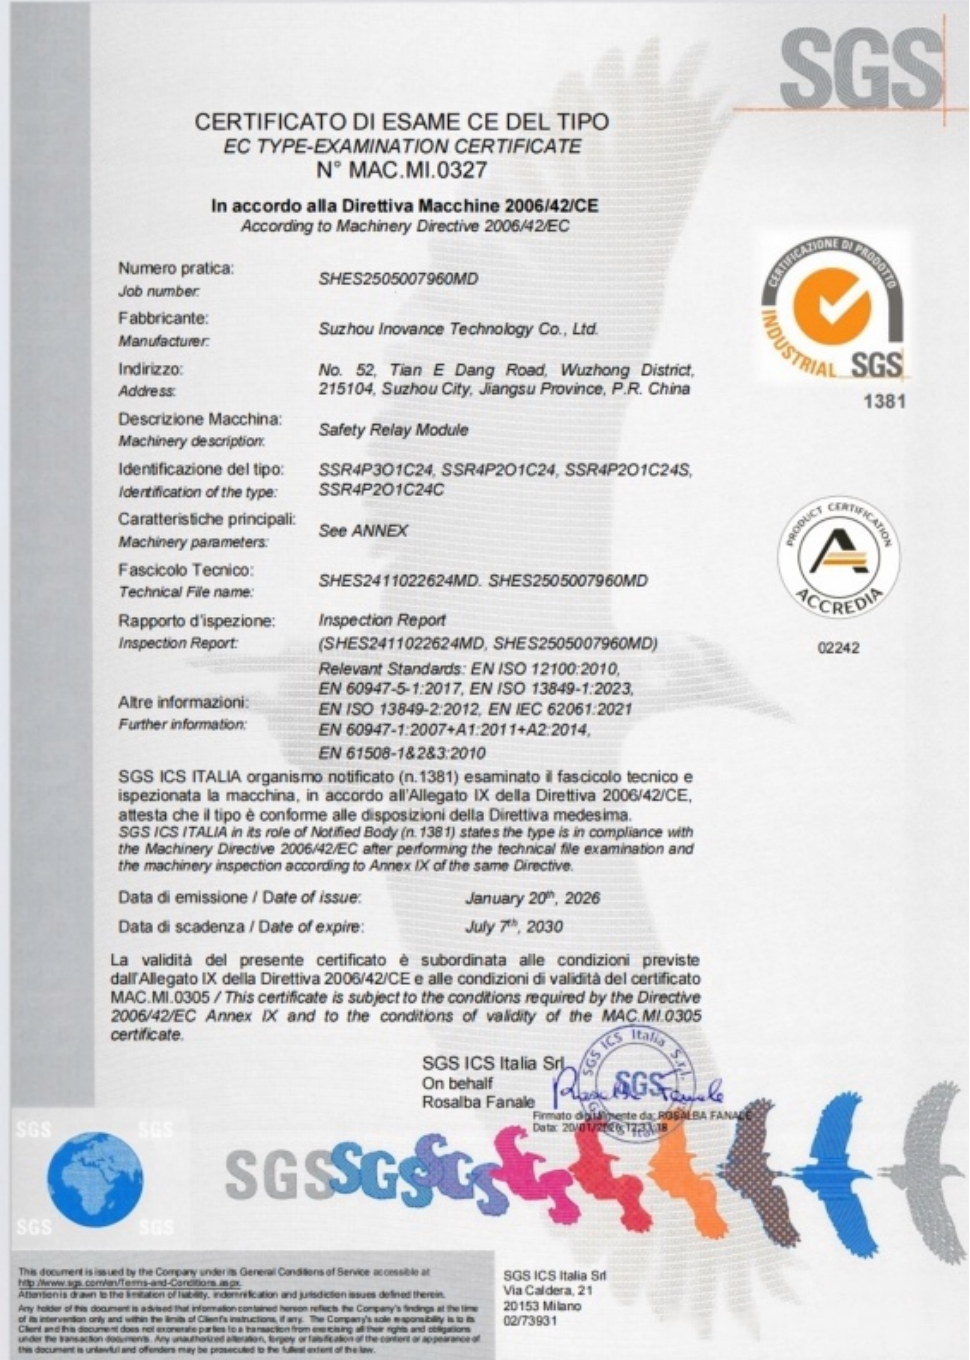

    该证书下载于汇川技术官网

    另外,官网提供了不同格式的 2D 图纸和 3D 图纸,选型和结构设计时可以直接下载。
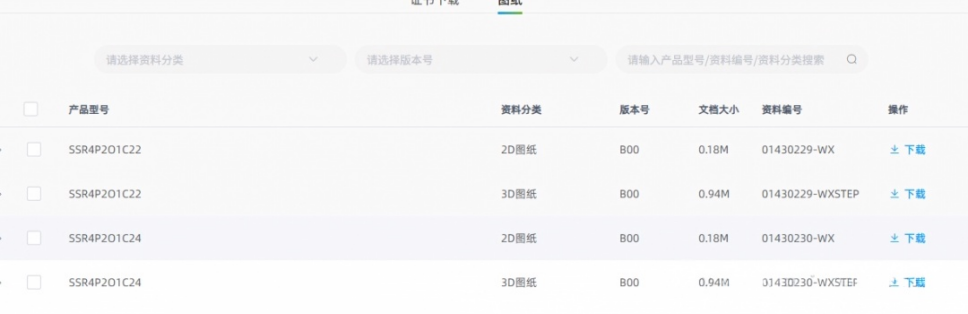


    具体到行业和场景,安全继电器有几种典型用法:


    • 用法一:安全PLC配合安全继电器驱动大负载执行机构。

     常规做法是用安全PLC的安全输出点控制安全继电器的线圈,再通过继电器的安全触点控制负载更大的执行机构,比如液压油阀。这样整条链路——安全PLC、安全继电器、油阀——逻辑和输出都是安全相关的,SRP/CS 非常好计算,再加上油阀的 B10d 值就可以完成验证。通常液压油阀如果要求达到 PL d,就需要使用双回路控制。
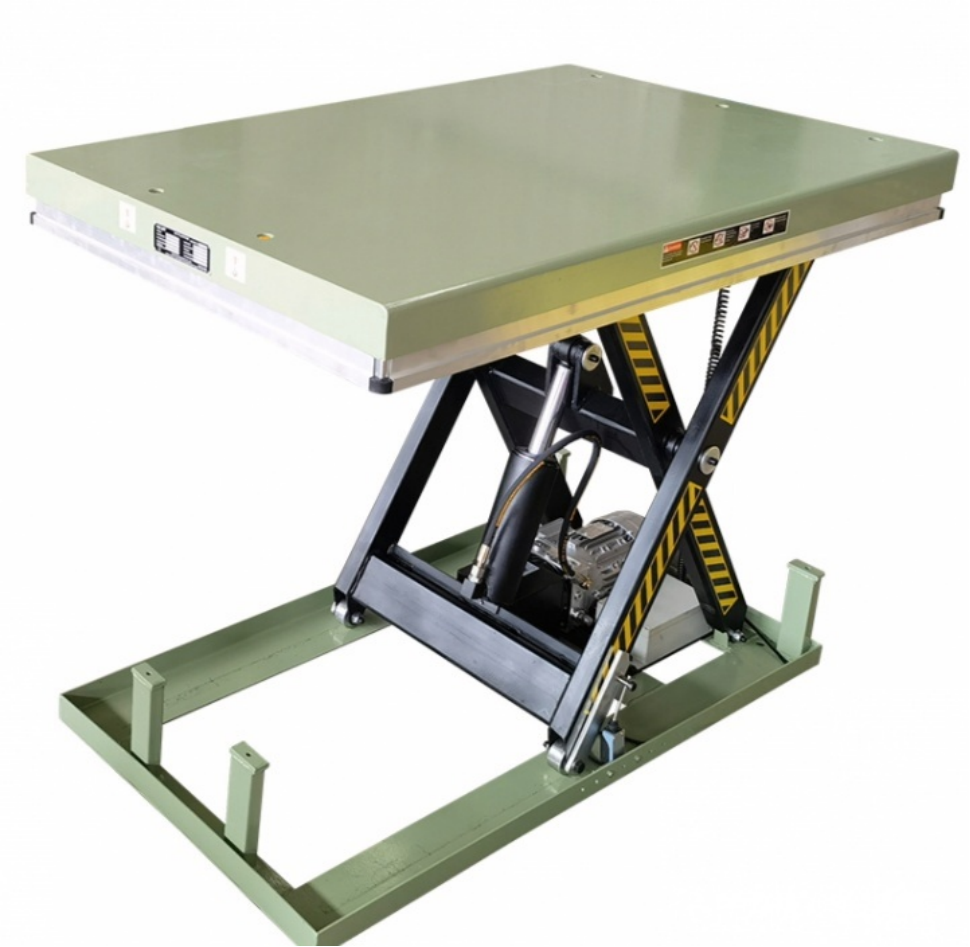
     

    • 用法二:包装行业已经形成默契的用法。 

    比如膜包机、纸包机,用安全继电器处理急停:急停信号接入安全继电器,拍下急停后,伺服轴先走完一个减速斜坡(比如 SS1 斜坡)再停止,之后整体切断 STO——STO 也是通过这个安全继电器来断开的。


    • 用法三:安全继电器直接接安全门锁,这种做法很难符合要求。 

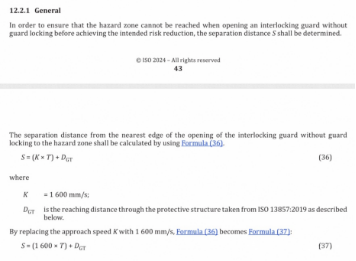
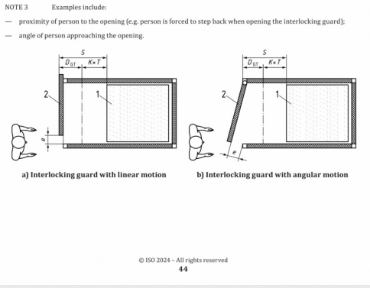
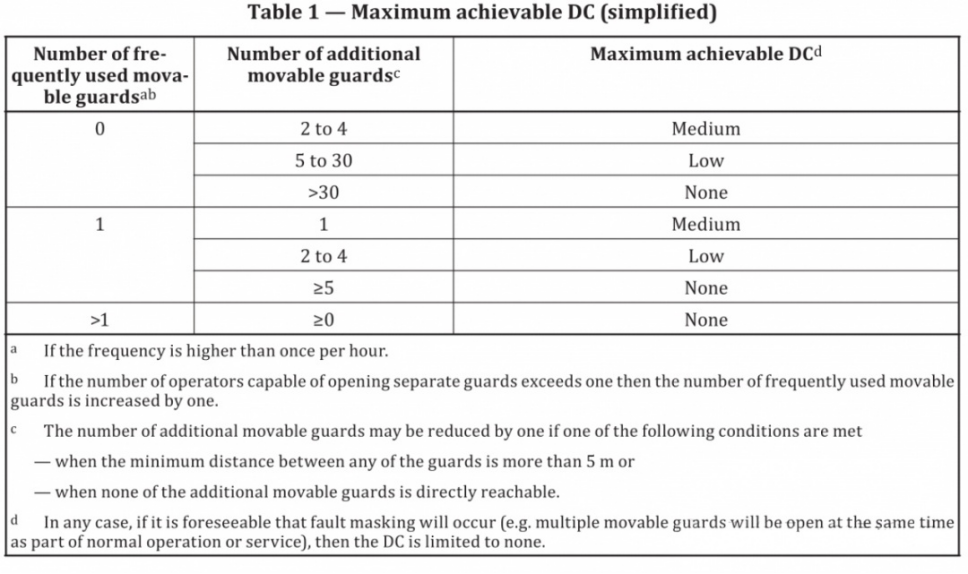
    原因有两个:其一,门锁后面往往就是执行机构,如果用继电器直接控制,开门请求一旦触发,而内部机构还没有安全停下来门就能打开,存在风险;这还需要参照 ISO 13855 计算安全距离,以我的经验,这种情形通常很难计算通过。其二,如果多个安全门锁串联,诊断覆盖率 DC 会大幅降低甚至趋近于零,直接导致安全等级降级。


    该截图基于公开网络ISO 13855:2024

    该截图基于公开网络ISO/TR 24119:2015


    安全光栅:PL e 证书之外,安装设计才是关键
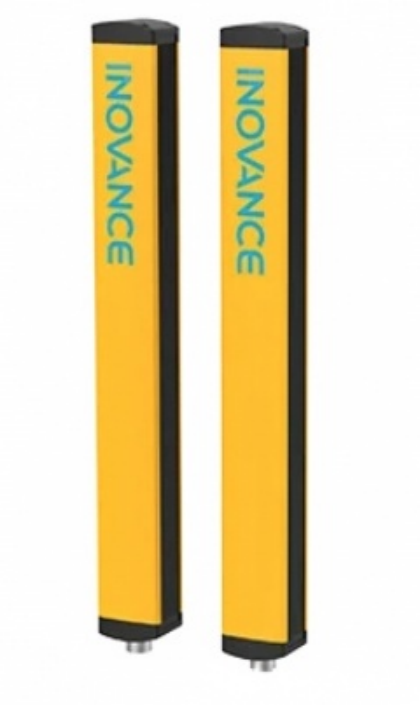
     

    看安全光栅,第一个问题还是查证书、确认是否满足安全要求。证书上有几个非常显眼的关键词,其中就包括 PL e,所以在真正的功能安全使用中,光栅本身是没有什么问题的。
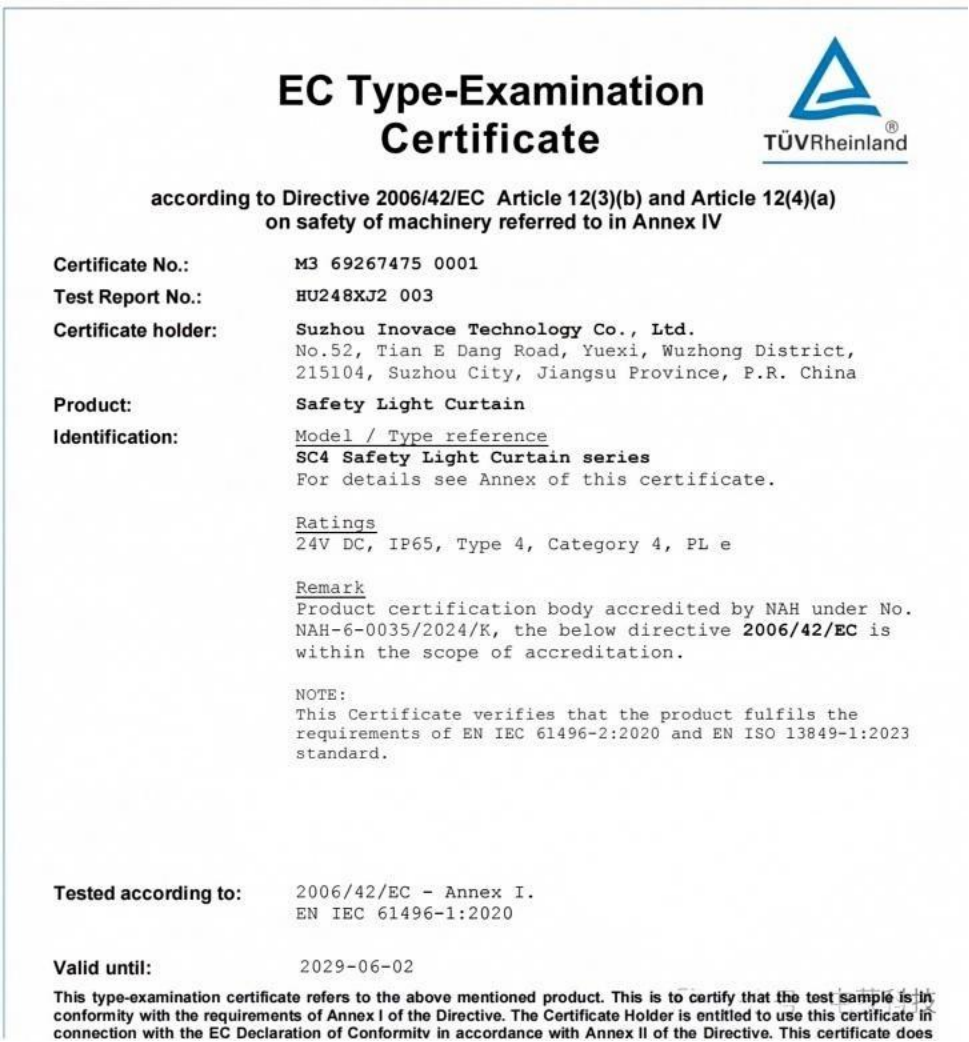


    光栅通常用在什么场景?需要人员频繁进入,并且危险源不会有物料散射出来(比如铁屑飞溅)的场合。使用光栅时有几个关键点必须考虑:


    • 第一,计算安全距离。 依据 ISO 13855,把人体接近速度、整个系统的响应时间,再加上光栅本身的附加值,综合算出安全距离。
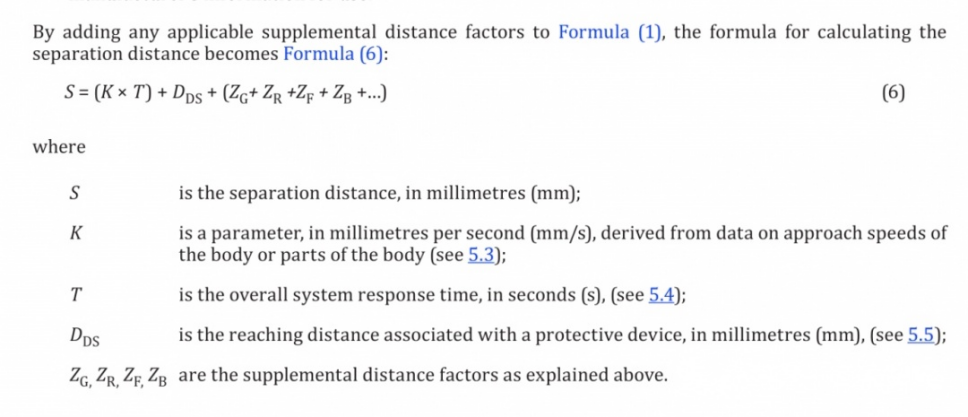

    该截图基于公开网络ISO 13855:2024

    • 第二,注意盲区。 安装时要确认人能不能从光栅底下钻过去,所以从地面到光栅下沿的距离必须控制好。


    该截图基于公开网络ISO 13855:2024

    • 第三,注意 reach over,也就是跨越。 要考虑人能不能从光栅上方探身过去,如果存在这种可能,安全距离就要相应加大。具体方法同样可以参照 ISO 13855。
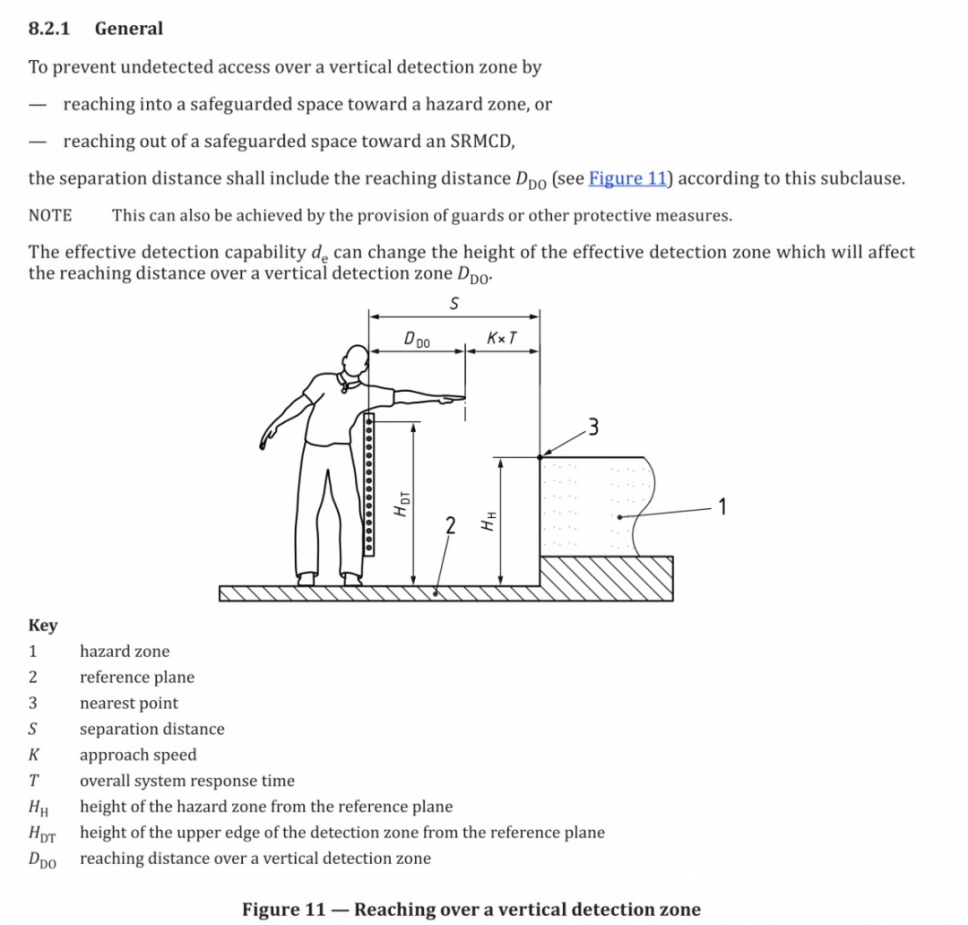

    该截图基于公开网络ISO 13855:2024


    光栅还有一个比较独特的功能:人物料分离(Muting)。这个功能在包装码垛的上料口用得很多——码垛位通常会有木托盘进出,人进去要触发停机,但木托盘通过不应该触发停机,这就需要人物料分离功能。它一般要配合额外的传感器(比如对射光电)来实现,具体方案根据现场实际情况设计。(标准参考IEC 62046)
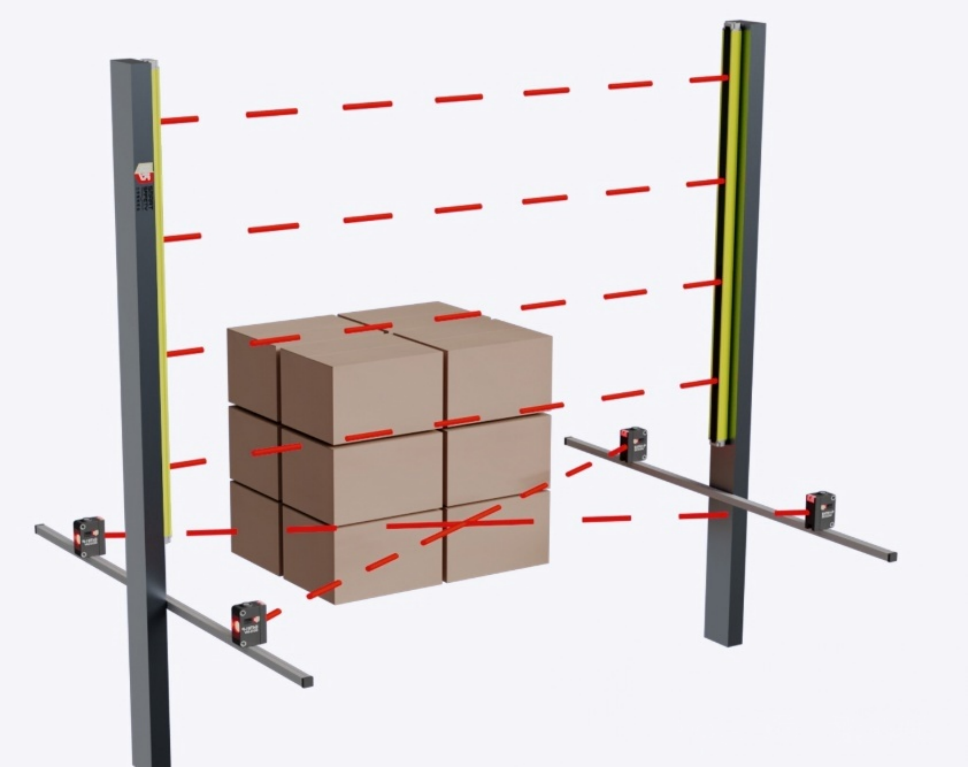


    而在汽车行业,光栅的用法相对简单直接,就是对人员的正常保护:人进入防护区域就触发停止。区别在于会用多组隔离光栅,把不同区域隔开,让对应区域的机构分别停机。


    安全门锁:证书OK,根据实际工况选择不同产品


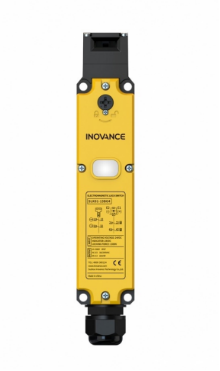
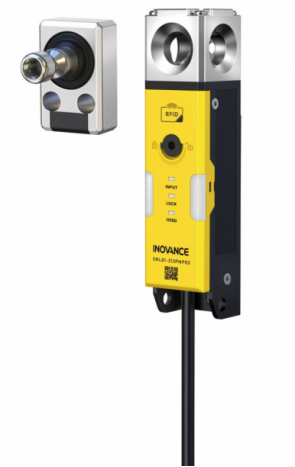
    门锁是大家最常用的安全产品——围栏上需要人员进出的位置,装一个门锁。门锁分带锁定和不带锁定两种:带锁定的则通过门销插入门锁本体,靠线圈的吸合或断开实现锁定。


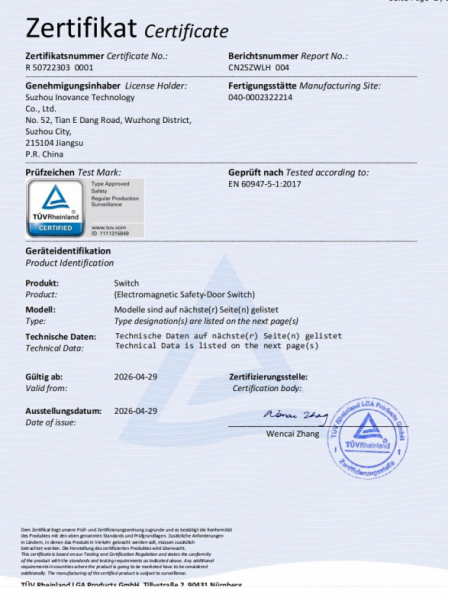
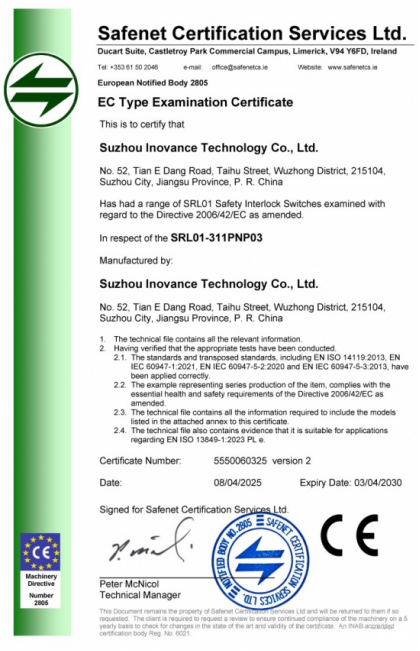
    出口对安全产品的证书要求是硬性的。带锁定的机械门锁,需要 CE 证书,并且要提供相应的参数值,最基本的比如 B10d 或 MTTF,如果能直接提供 PFHd,那就更理想了。对于下面两款产品的证书,汇川的一些型号证书除了这些参数还提供了PL等级,这样是最佳的状态。后期可以找一下VDMA文件,以实现Sistema的回路。


    门锁的应用不局限于特定行业,因为场景是固定的——只要有围栏,就总会有人需要进出的门,所以它在各行各业都通用。

    对于门锁,证书显示最高可达PLe, 可覆盖大部分应用场景。

    具体产品,需要找到对应的证书,以满足认证的SRPCS。


    写在最后


    整体看下来,汇川在安全产品线上的布局已经比较完整:安全PLC达到 SIL3/PL e,安全继电器和安全光栅也有正规机构的高等级认证,可以支撑绝大多数常规设计;安全扫描仪还是空白。


    对工程师来说,选型的核心动作其实就两个:先查证书确认等级,再按标准算好距离和回路。 证书合格是底线,而真正决定现场能不能用、好不好用的,往往是安全距离计算、回路结构设计这些细节。


    屯蒙科技课程推荐

    屯蒙科技专属工控/西门子技术课程上线啦!专业讲师授课,覆盖PLC、WinCC、运动控制等核心内容,助力提升技术能力,详情可咨询社群管理员或关注公众号后续推送。

    开班课程介绍
    1
    PLC标准化(PackML)

    PackML框架,起源于西门子官方框架案例,现在已经横推到汇川iFA,Inproshop,Codesys。

    PackML框架开课!从西门子博途到汇川iFA/Inproshop/Codesys,一套框架通吃四大平台

    2
    西门子OPENNESS

    PLC标准化的高阶课程,实现PLC代码自动生成,组态自动生成

    西门子TIA Portal OPENNESS从"手活"到"代码活"的全套实战课程

    3
    西门子运动控制

    聚焦西门子1500T,同步,凸轮,追剪,收放卷

    跟着原西门子运动控制工程师,系统学习S7-1500T

    4
    西门子Wincc Unified

    西门子最新HMI系列

    西门子WinCC Unified精讲课程 系统实战 · 完整覆盖 · 即学即用

    作者:公众号:屯蒙科技
  • 汇川InoCar一大步迭代进步,最新1.2.2版本限时分享:汽车行业的标准化程序框架长什么样?
    2026-09-26 00:04:57
    汇川InoCar一大步迭代进步,最新1.2.2版本限时分享:汽车行业的标准化程序框架长什么样?

    很多朋友关心本次 InoCar 新版本内容来源,这里统一说明: 本次文章素材,是屯蒙科技与汇川 INOCAR 团队深度沟通,并取得正式对外发布授权后,才进行整理撰写,文中框架内容基于最新版 InoCar。

    所有程序模板、命名规范、功能块架构等知识产权属于汇川技术。本次只做技术拆解、原理科普,方便国内自动化同行看懂这套国产汽车产线标准化框架。 严禁私自提取本文资料做二次分发、打包售卖、商用复制;项目使用 InoCar 框架,请联系汇川官方获取正式版本与技术服务。 文中个人解读仅代表屯蒙科技,不等于汇川官方规范,现场工程落地务必参考原厂正式资料。

    这个版本迭代了什么?

    1. 全面支持中英文双语切换,覆盖画面、图幅、报警提示、操作控件等全场景翻译,实现应翻尽翻。

    2. 优化HMI界面展示、脚本功能

    3.SFC功能迭代

    4.PLC端集成多项全新功能块,新增SEW驱动功能块、OP2输送相关功能块

    5.统一系统字体规范,中文采用微软雅黑、英文采用Droid sans fallback

    6.优化Bug


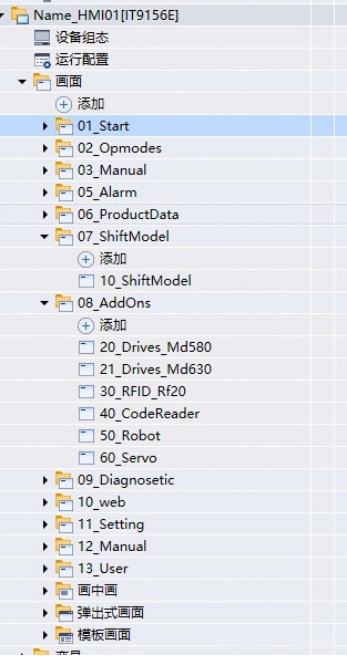
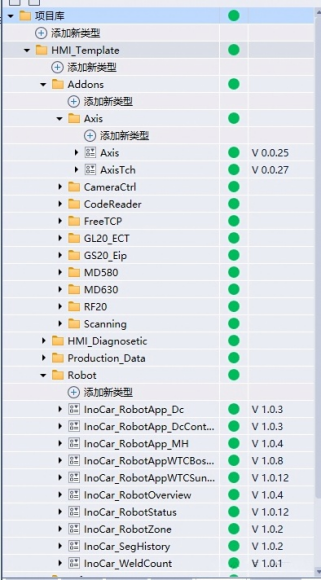
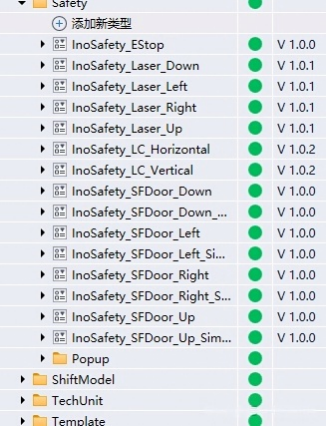
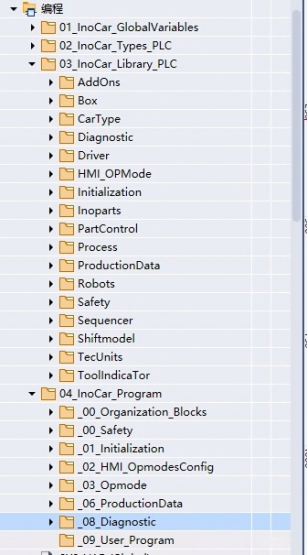
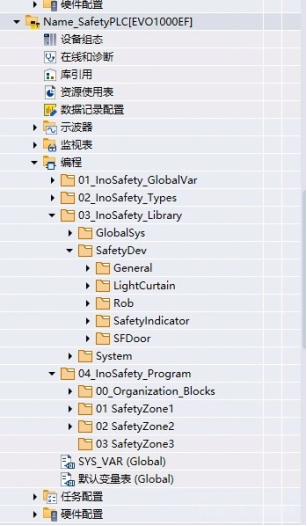
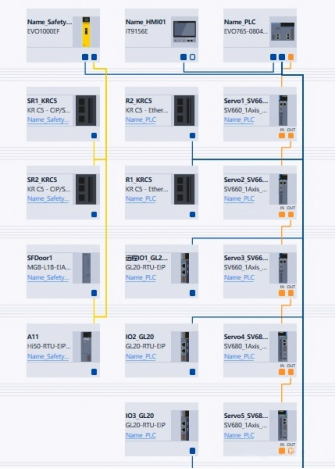
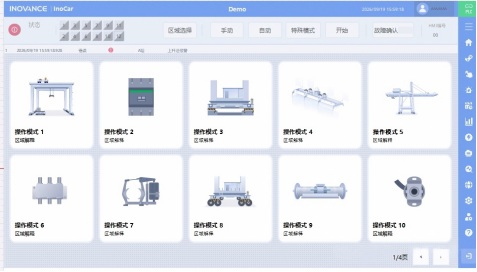
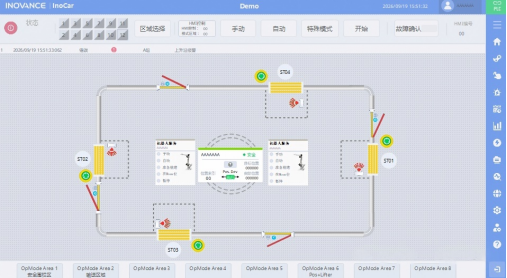
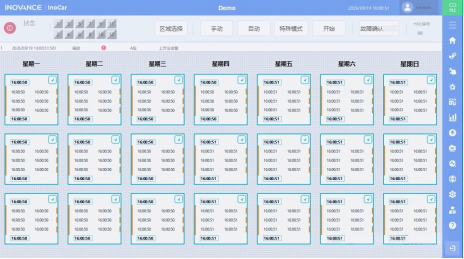
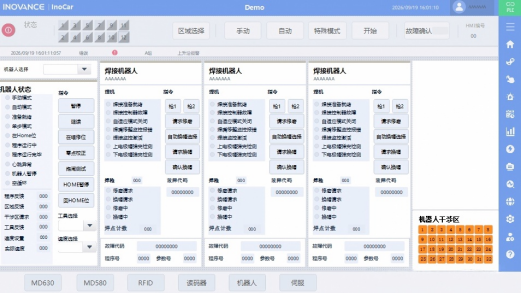
    PLC和HMI程序 截图


    汇川技术面向汽车整车及零部件制造推出的开箱即用标准化方案,6大核心功能模块+虚拟调试,一文看懂

    汇川技术面向汽车整车及零部件制造推出的"开箱即用"标准化方案,6大核心功能模块+虚拟调试,一文看懂。


    为什么值得关注InoCar?


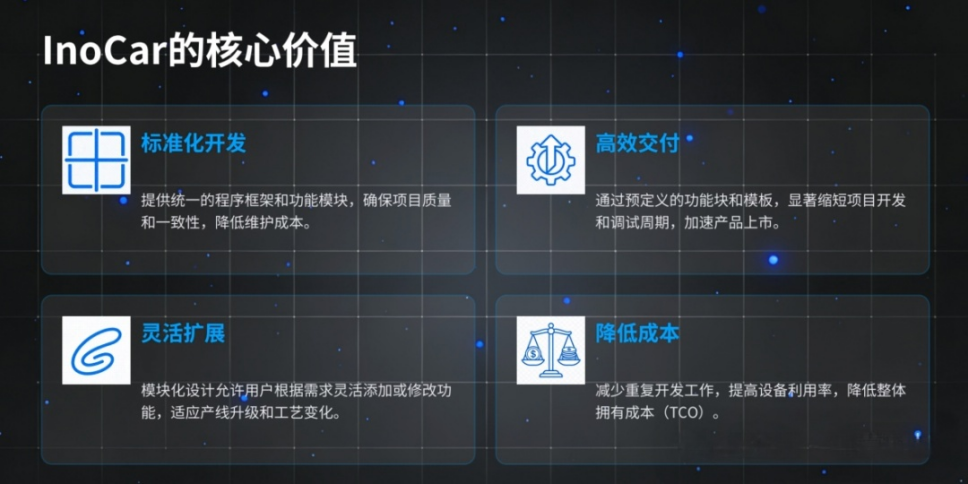
    这是汇川基于自研的iFA Evolution全集成开发环境,为汽车整车及零部件制造打造的一套标准化程序框架。核心定位很明确:开箱即用,覆盖PLC、HMI、安全、网络、驱动全领域,帮用户快速构建自动化产线。


    说白了,就是把汽车产线开发中反复要做的东西——模式切换、站点分离、工艺封装、报警处理、班组管理——全部预置好了,拿来就能用,不用再从零搭框架。


    这对于降低开发门槛、缩短项目周期、降低整体TCO,意义非常直接。


    系统架构:分层设计+双协议栈


    InoCar采用了典型的分层架构——从底层硬件设备、驱动层、网络层到上层应用层,各层职责明确。


    一个值得注意的设计点是双协议栈支持:同时支持EtherNet/IP和EtherCAT,灵活适配不同控制场景。信息层到控制层的实时数据交互,低延迟、高可靠。


    开发平台是iFA Evolution——汇川的全集成开发环境工作台,整合了PLC逻辑编程、HMI可视化组态、安全逻辑、网络配置和驱动调试,一站式搞定,不用再在多个软件间来回切换。


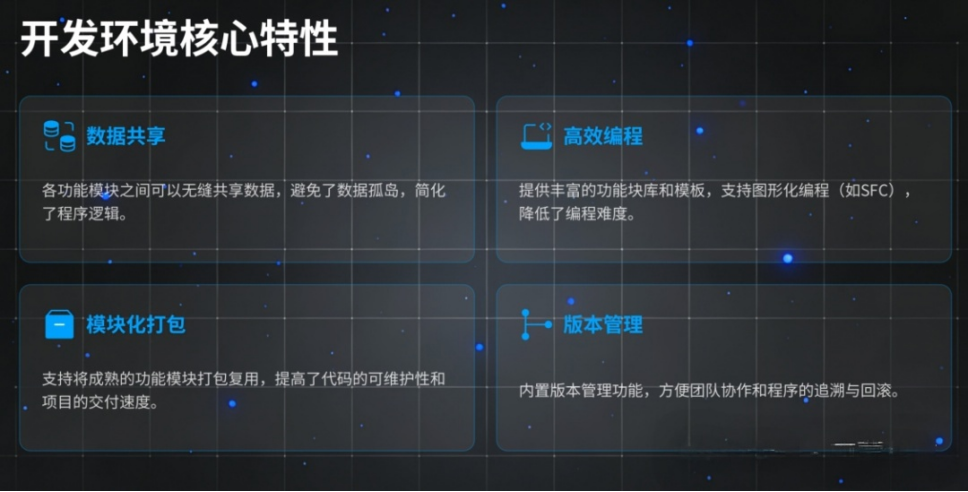
    平台核心特性包括:

    • 数据共享:各模块间无缝共享数据,避免数据孤岛

    • 高效编程:丰富的功能块库,支持SFC图形化编程

    • 模块化打包:成熟功能模块可打包复用

    • 版本管理:内置版本管理,支持团队协作和程序追溯


    六大核心功能模块


    这是InoCar的重头戏。逐一说说。


    一、区域模式切换


    这是产线操作的核心功能。支持六种运行模式:


    模式

    说明

    手动模式 (Manual)

    单轴/执行器独立控制,用于调试和故障排查

    自动模式 (Auto)

    全自动生产运行,加载预设工艺流程

    空运行模式 (Dry Run)

    不带负载测试运动轨迹和程序逻辑

    循环停止 (Cycle Stop)

    完成当前循环后自动停机

    清线模式 (Clear)

    清空产线工件,设备复位到初始状态

    单步+1 (Step +1)

    手动触发下一步,逐步观察程序执行

    做过汽车产线的朋友一眼就能看出来——这套模式设计和PackML的状态机理念是相通的,都是通过标准化模式切换来规范设备操作行为。


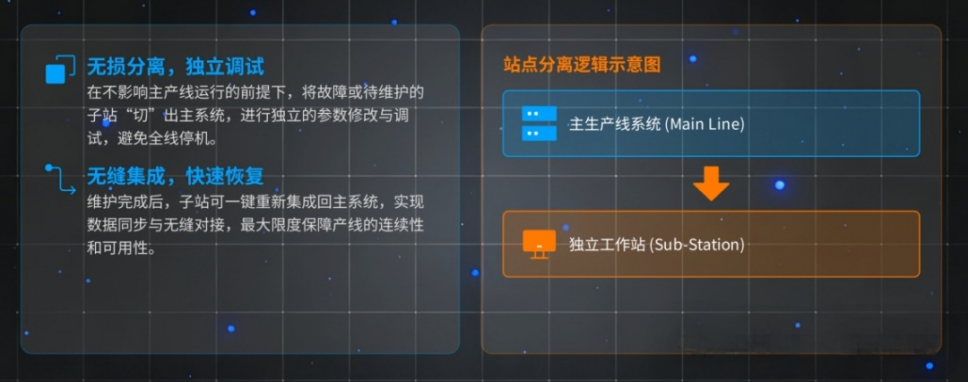
    二、站点分离


    这个功能非常实用。当某个工位需要维护或出故障时,可以把它从主产线中"切"出来,独立调试,不影响其他工位生产。维护完成后一键重新集成回主系统,数据同步、无缝对接。


    典型场景:设备维护、新产品导入时的参数独立调整、故障快速排查。对产线连续性要求极高的汽车制造来说,这个功能直接关系到OEE。


    欢迎加入屯蒙微信社群

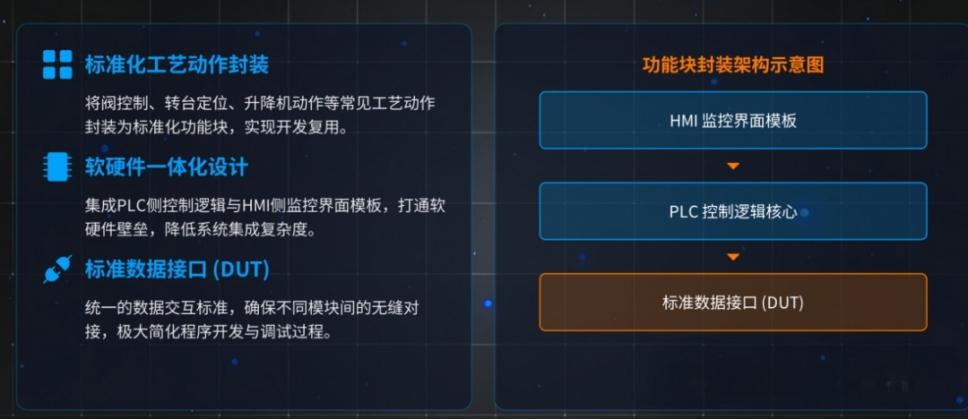
    三、工艺功能块封装


    将阀控制、转台定位、升降机动作等常见工艺动作封装为标准化功能块,集成PLC侧控制逻辑与HMI侧监控界面模板,通过统一的标准数据接口(DUT)进行数据交互。


    以阀控制为例:PLC侧封装了开关、延时、状态反馈逻辑,集成断线检测和卡涩报警;HMI侧提供实时状态显示和一键启停控制,双向数据联动。


    以转台控制为例:支持绝对定位、相对定位和原点回归,自动处理加减速曲线,HMI可直接设定目标位置和转速,无需修改底层代码。


    这就是标准化的价值——一次封装,全项目复用。


    四、SFC流程控制


    基于SFC(Sequential Function Chart)图形化编程,将复杂的生产工艺分解为有序步骤,配合专用的SFC VIEW监控工具,操作人员可以在HMI上实时看到程序运行到了哪一步、每一步的状态是什么(运行中/等待/完成/故障)。


    故障时能快速定位到具体步骤,大幅提升调试和维护效率。


    五、班组管理


    支持每日多班次(早/中/晚)灵活排班,系统自动记录每个班组的生产数据——产量、合格率、运行时间等核心指标,为绩效考核提供数据支撑。


    这个功能看起来不起眼,但对于需要精细化管理的汽车产线来说,是数字化转型的基础设施。


    六、网络状态监控


    实时显示网络中所有从站设备的在线/离线/故障状态,提供直观的网络拓扑视图。设备掉站或通信异常时立即触发报警,高亮显示故障位置,帮助工程师快速定位。


    程序结构:六大程序单元


    InoCar的整体程序结构清晰明了:


    程序单元

    职责

    PLC_PRG(主程序)

    程序入口,调用各功能模块,协调系统运行

    Init_PRG(初始化)

    上电初始化:安全检查→轴回原点→IO初始化→外设初始化→系统就绪

    Auto_PRG(自动程序)

    自动模式下的全部控制逻辑,基于SFC/状态机模型

    Manual_PRG(手动程序)

    手动模式控制:轴点动、回原点、定位、IO操作、单步执行

    Alarm_PRG(报警程序)

    报警检测→分级判断→响应动作→确认复位,闭环管理

    Data_PRG(数据处理)

    生产数据采集、处理、存储,支持分析与追溯

    初始化程序的设计值得注意——采用状态机模式,按优先级执行:安全检查(急停/安全门)→ 轴初始化(回原点建立坐标系)→ IO初始化(确保输出安全状态)→ 设备初始化(机器人/变频器/RFID等)→ 系统状态复位。安全优先,逻辑清晰。


    自动程序基于SFC/状态机模型,将生产工艺分解为:上料→加工/装配→检测→下料→循环判断,模块化调用工艺功能块,集成实时检测形成闭环质量控制。


    设备集成:多协议+多品牌


    通信协议方面,InoCar支持:


    • EtherNet/IP:主流工业以太网,广泛应用

    • EtherCAT:高速实时,适用于多轴同步

    • Modbus TCP/IP:通用协议,灵活对接

    • Profinet:支持与西门子等品牌设备通信

    • IO-Link:连接智能传感器和执行器,获取诊断信息


    设备集成方面,已经做了主流品牌的适配:


    • 机器人:Fanuc、KUKA、ABB、Yaskawa,基于EtherNet/IP或Profinet,PLC直接调用预定义运动指令

    • 变频器:标准化控制功能块,参数配置+运行控制+状态监控

    • 视觉系统:支持Keyence、Cognex、Basler,PLC发送触发信号,视觉返回OK/NG及坐标数据


    安全方案:SIL2/PLe


    InoCar集成了完整的安全解决方案:


    • 安全PLC:独立安全程序区,与标准程序物理隔离,使用SIL认证功能块

    • 安全运动控制:SS1/SS2(安全停止)、SLS(安全限速)、SLP(安全位置)、SD(安全方向)、SSM(安全速度监控)

    • 安全通信:支持Safety over EtherNet/IP

    • 故障诊断:报警记录、趋势图分析、在线监控、数据日志、远程诊断


    安全变量使用特定前缀(如"s_")标识,修改需审批,全生命周期版本追溯。这套安全编程规范本身就是一个值得学习的参考。


    虚拟调试:Digital Twin实战


    InoCar支持基于Digital Twin技术的虚拟调试——在设备制造前,在仿真环境中完成程序验证,与物理设备制造并行推进,大幅压缩项目交付周期。


    调试步骤:

    1. 建立数字孪生模型:机械结构+运动学模型+传感器执行器

    2. 配置通信连接:PLC程序与数字孪生模型数据交互

    3. 编写控制程序:在iFA Evolution中使用与物理调试相同的程序

    4. 运行虚拟仿真:验证程序逻辑和机械运动

    5. 调试优化:根据仿真结果调整参数


    两个实际应用案例的数据:

    • 汽车零部件装配线:生产效率提升30%,换型时间缩短50%

    • 动力电池生产线:产线节拍120 PPM,OEE>90%


    几点观察


    1. 标准化框架是行业刚需。 不管是西门子的PackML还是汇川的InoCar,本质都是把行业共性需求抽象成可复用的程序框架。区别在于生态成熟度和行业覆盖深度。InoCar聚焦汽车行业,定位清晰。


    2. 模式切换设计与PackML理念相通。 InoCar的六种运行模式(手动/自动/空运行/循环停止/清线/单步+1),和PackML状态机的核心思想是一致的——用标准化模式规范设备行为。对于已经熟悉PackML的工程师来说,理解InoCar的模式切换几乎没有学习成本。


    3. 双协议栈是差异化优势。 同时支持EtherNet/IP和EtherCAT,在国产方案中比较少见。尤其是Profinet的支持,意味着可以跟西门子生态设备直接通信,这在混线生产的场景下非常实用。


    4. 虚拟调试是加分项。 标准化框架+虚拟调试的组合,代表了汽车自动化的发展方向——先虚后实,并行推进。


    5. 国产替代的实质性进展。 InoCar不是简单的"国产平替",而是从程序框架层面做的系统性设计。对于做汽车产线集成的朋友来说,值得关注和学习。


    屯蒙科技课程推荐

    屯蒙科技专属工控/西门子技术课程上线啦!专业讲师授课,覆盖PLC、WinCC、运动控制等核心内容,助力提升技术能力,详情可咨询社群管理员或关注公众号后续推送。

    开班课程介绍1PLC标准化(PackML)

    PackML框架,起源于西门子官方框架案例,现在已经横推到汇川iFA,Inproshop,Codesys。

    PackML框架开课!从西门子博途到汇川iFA/Inproshop/Codesys,一套框架通吃四大平台

    2西门子OPENNESS

    PLC标准化的高阶课程,实现PLC代码自动生成,组态自动生成

    西门子TIA Portal OPENNESS从"手活"到"代码活"的全套实战课程

    3西门子运动控制

    聚焦西门子1500T,同步,凸轮,追剪,收放卷

    跟着原西门子运动控制工程师,系统学习S7-1500T

    4西门子Wincc Unified

    西门子最新HMI系列

    西门子WinCC Unified精讲课程 系统实战 · 完整覆盖 · 即学即用


    作者:公众号:屯蒙科技